Trong kết cấu thép, bản mã không chỉ là tấm trung gian mà là nút thần kinh truyền lực. Mọi sai lệch dù chỉ vài milimet trong gia công đều có thể làm biến dạng đường truyền nội lực, khiến liên kết không còn làm việc như thiết kế. Vì vậy, dung sai không phải là khoảng cho phép đơn thuần, mà là ranh giới giữa một công trình an toàn và một rủi ro tiềm ẩn.
Tầm quan trọng của dung sai gia công bản mã
Bản mã là cấu kiện dạng tấm, đóng vai trò trung gian trong hệ kết cấu thép. Nó liên kết dầm, cột và thanh giằng thành một nút chịu lực hoàn chỉnh. Tại đây, các dạng nội lực như kéo, nén, cắt và mô men uốn cùng tồn tại và tương tác.
Vì vậy, độ chính xác gia công không phải chi tiết phụ. Nó quyết định cách nội lực được truyền đi. Khi kích thước bản mã hoặc vị trí lỗ bu lông sai lệch vượt dung sai cho phép trong hồ sơ thiết kế và tiêu chuẩn chế tạo được chỉ định, liên kết không còn làm việc như thiết kế. Sai số nhỏ có thể dẫn đến sai lệch lớn trong phân bố ứng suất.
Một lỗ bu lông lệch tâm vài milimet có thể tạo ra lực phụ. Một bề mặt không phẳng có thể sinh mô men ngoài dự kiến. Khi đó, dung sai không còn là khoảng cho phép, mà trở thành giới hạn sống còn của hệ kết cấu.
Hệ quả cơ học khi bản mã vượt ngưỡng dung sai
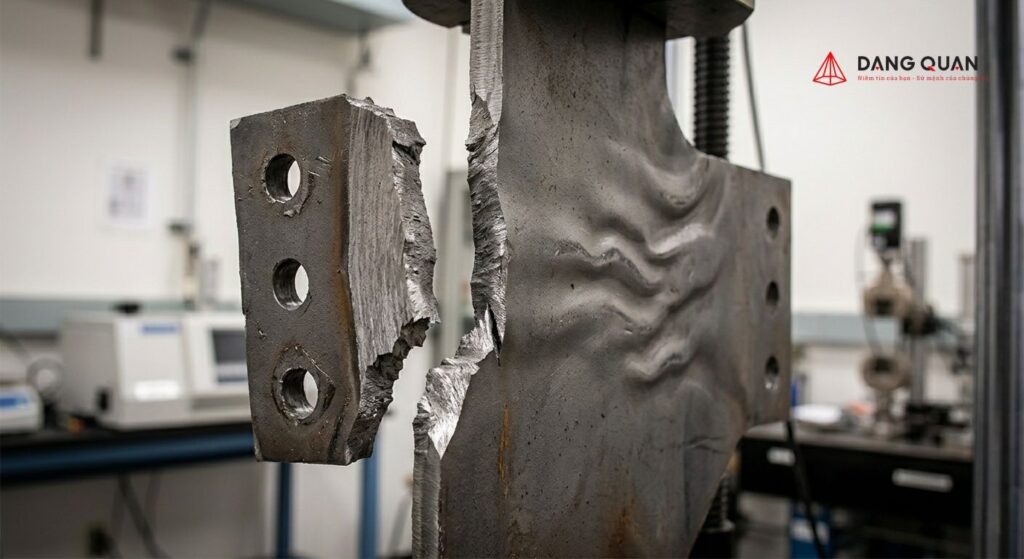
- Phá hoại khối cắt: Hiện tượng này xảy ra khi một phần vật liệu quanh nhóm bu lông bị xé rách theo tổ hợp kéo – cắt. Nguyên nhân phổ biến là lỗ bu lông gia công quá lớn hoặc sai vị trí. Khi đó, diện tích chịu lực thực tế bị giảm. Ứng suất tập trung tăng lên. Bản mã có thể phá hoại sớm, trước khi đạt tải trọng thiết kế. Đây là dạng phá hoại giòn, xảy ra nhanh và khó cảnh báo.
- Oằn cục bộ do mất phẳng: Độ phẳng của bản mã ảnh hưởng trực tiếp đến ổn định hình học. Nếu bề mặt bị cong vênh vượt giới hạn cho phép (ví dụ > 0.7 mm ~ 0.028 inch), bản mã không còn làm việc như tấm phẳng. Trong hệ giằng, điều này đặc biệt nguy hiểm. Bản mã cần cho phép thanh giằng xoay dẻo. Nhưng khi có biến dạng ban đầu, ứng suất uốn phụ sẽ xuất hiện. Kết quả là oằn cục bộ hoặc mất ổn định xảy ra sớm hơn dự kiến.
Dung sai luyện kim ban đầu của phôi thép cán nóng
Nhiều xưởng gia công gặp cùng một vấn đề: chi tiết cắt rất chuẩn, nhưng khi lắp vào dầm lại xuất hiện khe hở. Nguyên nhân không nằm ở máy cắt. Sai lệch đã tồn tại từ trước đó, ngay trong phôi thép cán nóng.
Các tiêu chuẩn như TCVN 7573:2006 (dung sai kích thước và hình dạng thép tấm cán nóng liên tục) và ASTM A6/A6M đều quy định dung sai nhà máy. Thép tấm xuất xưởng luôn có dung sai nhà máy. Không có tấm nào phẳng và dày tuyệt đối như trên bản vẽ.
Chiều dày danh định không phản ánh chính xác chiều dày thực tế. Trong sản xuất cán nóng, sự dao động là bình thường. Theo ASTM A6/A6M, một tấm thép dày 2.5 inch có thể thay đổi đáng kể tùy lô cán. Sai số này ảnh hưởng trực tiếp đến:
- Khe hở lắp ghép bu lông
- Lực siết và ma sát tiếp xúc
- Khả năng truyền lực qua bề mặt ép
Nếu không tính trước, liên kết sẽ mất tiếp xúc đều. Lực không truyền theo thiết kế.
Ngoài chiều dày, bề mặt thép còn có thể bị lượn sóng. Đây là hệ quả của quá trình cán và làm nguội không đồng đều. ASTM A6/A6M cho phép độ lượn sóng cục bộ đáng kể trên thép tấm cường độ cao. Khi một bản mã có bề mặt không phẳng tiếp xúc với mặt bích dầm, các điểm tiếp xúc sẽ không liên tục. Kết quả là:
- Xuất hiện khe hở cục bộ
- Giảm diện tích tiếp xúc thực
- Giảm hiệu quả truyền lực ma sát
Trong thực tế, thợ phải dùng shim (chêm lót) hoặc gia nhiệt uốn chỉnh. Cả hai đều làm tăng chi phí và rủi ro.
Xem thêm: Tiêu chuẩn thiết kế bản mã thép theo TCVN 5575:2024
Giới hạn dung sai cắt nhiệt bản mã theo ISO 9013
Giai đoạn đầu của gia công bản mã là cắt hình bao từ thép tấm. Các công nghệ phổ biến gồm Laser, Plasma và Oxy-Gas. Tiêu chuẩn ISO 9013:2017 quy định cách đánh giá chất lượng đường cắt, bao gồm dung sai kích thước, độ vuông góc và độ nhám bề mặt.
Mỗi công nghệ cho độ chính xác khác nhau. Laser cho sai số nhỏ nhất. Plasma và Oxy-Gas tạo vùng ảnh hưởng nhiệt lớn hơn, làm tăng sai lệch kích thước.
Dung sai không cố định. Nó thay đổi theo chiều dày vật liệu và kích thước hình bao. Khi tấm thép dày hơn, năng lượng cắt tăng, rãnh cắt rộng hơn và sai số lớn hơn. Tham chiếu ISO 9013:2017, mức dung sai điển hình:
| Chiều dày vật liệu (mm) | Kích thước bao từ 3 đến 10 mm | Kích thước bao từ 35 đến 125 mm | Kích thước bao từ 315 đến 1000 mm |
|---|---|---|---|
| Từ 1.0 đến 3.15 | ± 0.2 mm | ± 0.5 mm | ± 0.9 mm |
| Từ 3.15 đến 6.3 | ± 0.5 mm | ± 0.8 mm | ± 1.2 mm |
| Từ 6.3 đến 10 | ± 1.0 mm | ± 1.3 mm | ± 1.5 mm |
| Từ 10 đến 50 | ± 1.8 mm | ± 1.8 mm | ± 2.3 mm |
Sai số này phải được cộng dồn vào dung sai lắp ghép tổng thể của liên kết bu lông.
Cắt Plasma thường tạo ra hiện tượng vát mép. Mặt trên rộng hơn mặt dưới do hình dạng tia cắt. Đây là đặc trưng công nghệ, không phải lỗi ngẫu nhiên. ISO 9013:2017 quy định sai số độ vuông góc (u) phụ thuộc vào chiều dày tấm (a).
u=1.2+0.035a
Với bản mã dày 20 mm, sai số cho phép: u = 1.2 + 0.035 × 20 = 1.9 mm
Sai số này sẽ ảnh hưởng trực tiếp đến khả năng lắp ghép:
- Bản mã khó chèn vào khe hẹp
- Tiếp xúc bề mặt không đều
- Tăng ứng suất cục bộ tại mép liên kết
Tiêu chuẩn phân cấp dung sai lỗ bu lông
Khoan hoặc đột lỗ bu lông là công đoạn quyết định chất lượng bản mã. Mép bản có thể lẹm 1 – 2 mm vẫn còn phương án xử lý bằng hàn. Nhưng khi lỗ bu lông sai lệch, khả năng lắp dựng và truyền lực sẽ bị phá vỡ, khi đó, bản mã gần như bị loại bỏ.
Bảng dưới là dung sai đường kính lỗ trong TCXDVN 170:2007 (Kết cấu thép – Gia công, lắp ráp và nghiệm thu – Yêu cầu kỹ thuật), tiêu chuẩn ngành xây dựng bản năm 2007, chia theo loại bu lông. Tiêu chuẩn quốc gia còn hiệu lực về chế tạo và kiểm tra chất lượng kết cấu thép là TCVN 12002:2020; dung sai áp cho từng công trình là dung sai ghi trong hồ sơ thiết kế và tiêu chuẩn mà hồ sơ đó chỉ định:
| Loại liên kết | Đường kính danh định | Dung sai lỗ (mm) | Ghi chú |
|---|---|---|---|
| Bu lông độ chính xác cao | 12 – 18 mm | -0.24 → 0 | Dung sai âm giúp lỗ ôm sát thân bu lông, liên kết ít bị rơ |
| > 18 – 30 mm | -0.28 → 0 | ||
| > 30 – 39 mm | 0 → +0.34 | ||
| Bu lông độ chính xác thấp, trung bình và bu lông cường độ cao | ≤ 17 mm | 0 → +0.6 | Dung sai dương tạo khe hở, thuận lợi thi công và lắp ráp |
| > 17 mm | 0 → +1.5 |
Theo AISC 303-22, sai lệch vị trí lỗ so với trục chuẩn (centerline): ± 1/16 inch (~ ± 3 mm). Tuy nhiên, yêu cầu quan trọng hơn là tính đồng nhất trong cùng một cụm lỗ. Các lỗ phải thẳng hàng và đồng tâm tương đối để nhiều bu lông có thể xuyên qua cùng lúc mà không bị kẹt. Đây là yếu tố then chốt trong lắp dựng thực tế ngoài công trường.
Khoảng cách từ tâm lỗ đến mép bản mã là vùng chịu rủi ro phá hoại cao, đặc biệt với hiện tượng xé rách khối.
- Gia công CNC (phay, cắt plasma) có thể gây lẹm mép
- Sai số này làm giảm khoảng cách mép thực tế
Giải pháp là luôn cộng bù dung sai gia công vào khoảng cách mép tối thiểu ngay từ bản vẽ thiết kế. Điều này giúp triệt tiêu rủi ro do dôi dao hoặc sai số cắt, vốn khác nhau khi cắt thép tấm bằng laser, plasma hay oxy gas.
Dung sai hình dạng và vị trí bản mã sau khi hàn
Sau công đoạn cắt CNC và khoan lỗ, bản mã bước vào giai đoạn tổ hợp hàn với bích cột hoặc dầm. Đây là thời điểm nhạy cảm nhất về biến dạng. Nhiệt từ hồ quang điện tạo ra vùng ảnh hưởng nhiệt (HAZ), khiến kim loại co ngót không đồng đều. Kết quả là cong vênh, xoắn hoặc lệch hình học so với thiết kế ban đầu.
Để kiểm soát sai lệch này, tiêu chuẩn ISO 13920 được áp dụng như một hệ quy chiếu bắt buộc trong gia công kết cấu thép.
Phân cấp dung sai áp dụng trong thực tế:
- Cấp B (Dung sai tuyến tính): Áp dụng cho chiều dài, chiều rộng bản mã
- Cấp F (Dung sai hình dạng): Áp dụng cho độ phẳng và biến dạng sau hàn
| Khoảng kích thước danh định (mm) | Dung sai cho phép (mm) |
|---|---|
| 30 – 120 | ±2 |
| >120 – 400 | ±2 |
| >400 – 1000 | ±3 |
| >1000 – 2000 | ±4 |
Các giá trị này phản ánh một thực tế: kích thước càng lớn, biên độ sai số càng được nới rộng, nhưng vẫn nằm trong giới hạn kiểm soát của thiết kế kết cấu theo TCVN 5575 hoặc Eurocode 3.
Trong quá trình hàn góc, kim loại lỏng nguội đi và co lại. Hiện tượng này gây ra biến dạng góc, làm bản mã bị nghiêng khỏi trục vuông góc ban đầu. Đồng thời, bề mặt bản mã có thể xuất hiện độ mất phẳng.
Theo cấp F của ISO 13920, dung sai cho độ phẳng được kiểm soát chặt. Việc kiểm tra không thể làm qua loa bằng mắt thường. Kỹ sư phải dùng:
- Thước thẳng chuẩn
- Căn lá đo khe hở
- Hoặc dưỡng kiểm chuyên dụng
Mục tiêu là đảm bảo bề mặt tiếp xúc giữa bản mã và cấu kiện liên kết đủ kín. Nếu tồn tại khe hở vượt dung sai, tải trọng sẽ không truyền đều. Khi đó, lệch tâm lực có thể xuất hiện, làm giảm khả năng chịu lực của bu lông và mối hàn.
Biện pháp xử lý khuyết tật và bù trừ sai số trong gia công bản mã
Theo TCXDVN 170:2007, việc kiểm tra không được thực hiện muộn tại công trường. Xưởng phải chủ động kiểm soát ngay từ khâu hoàn thiện. Phương pháp chuẩn gồm:
- Lắp ráp thử toàn bộ cụm liên kết
- Sử dụng ca-líp kiểm tra lỗ bu lông với đường kính nhỏ hơn danh định 1.5 mm
Tiêu chí đánh giá:
- Liên kết yêu cầu độ chính xác cao: Tối thiểu 75% số lỗ phải xuyên lọt
- Liên kết thông thường: Trên 85% số lỗ phải đạt
Nếu không đạt, cụm cấu kiện buộc phải đưa về gá chỉnh và gia công lại. Không có ngoại lệ. Dưới đây là quy trình 3 bước xử lý khi dung sai bị vượt ngưỡng:
Bước 1: Áp dụng lỗ rãnh theo tiêu chuẩn AISC 303-22
Trong các liên kết không chịu lực cắt chính theo một phương nhất định, lỗ rãnh là giải pháp hợp lệ. Lỗ được kéo dài theo phương không nguy hiểm, tạo “khoảng đệm” cho sai số lắp dựng.
Hiệu quả:
- Bù trừ sai lệch do co ngót mối hàn
- Giảm ứng suất cưỡng bức khi lắp bu lông
- Không làm suy giảm khả năng chịu lực nếu thiết kế đúng chuẩn
Bước 2: Sử dụng bản chêm để kiểm soát khe hở
Sai số hình học từ thép cán nóng, độ võng dầm hoặc biến dạng hàn thường tạo ra khe hở không mong muốn. Khi đó, bản chêm trở thành giải pháp trực tiếp và hiệu quả.
Vai trò của shim plates:
- Lấp đầy khe hở tiếp xúc
- Đảm bảo truyền lực ma sát trong liên kết bu lông cường độ cao
- Ngăn hiện tượng lệch tâm lực
Đây là kỹ thuật phổ biến trong cả tiêu chuẩn Eurocode 3 và thực hành kết cấu thép công nghiệp.
Bước 3: Bù trừ độ khớp bằng dữ liệu CNC và CAM
Các xưởng hiện đại không gia công theo kiểu copy hàng loạt. Thay vào đó, họ đo thực tế:
- Cao độ dầm
- Độ lệch bích
- Sai số phôi thép
Dữ liệu này được đưa vào phần mềm CAM. Máy CNC sẽ tự động điều chỉnh biên dạng cắt bản mã để đảm bảo độ khớp khi lắp dựng.
Kết quả:
- Giảm tối đa chỉnh sửa tại công trường
- Tăng tốc độ lắp dựng
- Đảm bảo tính đồng bộ giữa thiết kế và thực tế
Dung sai cho phép khi gia công bản mã không phải là một con số đơn lẻ, mà là một hệ sinh thái các quy chuẩn đan xen. Từ việc kiểm soát dung sai độ dày phôi nóng (ASTM A6), khống chế khe cắt vát của máy CNC Plasma (ISO 9013), đến sự nghiêm ngặt trong đường kính lỗ bu lông (TCXDVN 170:2007) và kiểm soát biến dạng nhiệt sau hàn (ISO 13920).
Hiểu thấu đáo và kết hợp linh hoạt các chuỗi dung sai này không chỉ giúp tổ đội thi công nhẹ gánh trong việc lắp ráp ăn khớp trên công trường, mà còn tạo ra tấm khiên bảo vệ công trình khỏi rủi ro xé khối nêm và phá hoại động đất. Đừng để một milimet sai lệch dưới xưởng trở thành hiểm họa khôn lường trên các tòa tháp cao!
CÔNG TY TNHH TM & XNK ĐĂNG QUÂN
Địa chỉ: 44 đường số 46, Phường 10, Quận 6, Thành phố Hồ Chí Minh
Số điện thoại: 0965 468 871 (Thủy Tiên) hoặc 0936 283 980 (Đăng Quân) (Bấm gọi)
Gửi email yêu cầu báo giá: sale.dangquan@gmail.com
Zalo: 0965 468 871
Website: https://vlxddangquan.com
GỬI YÊU CẦU BÁO GIÁ