
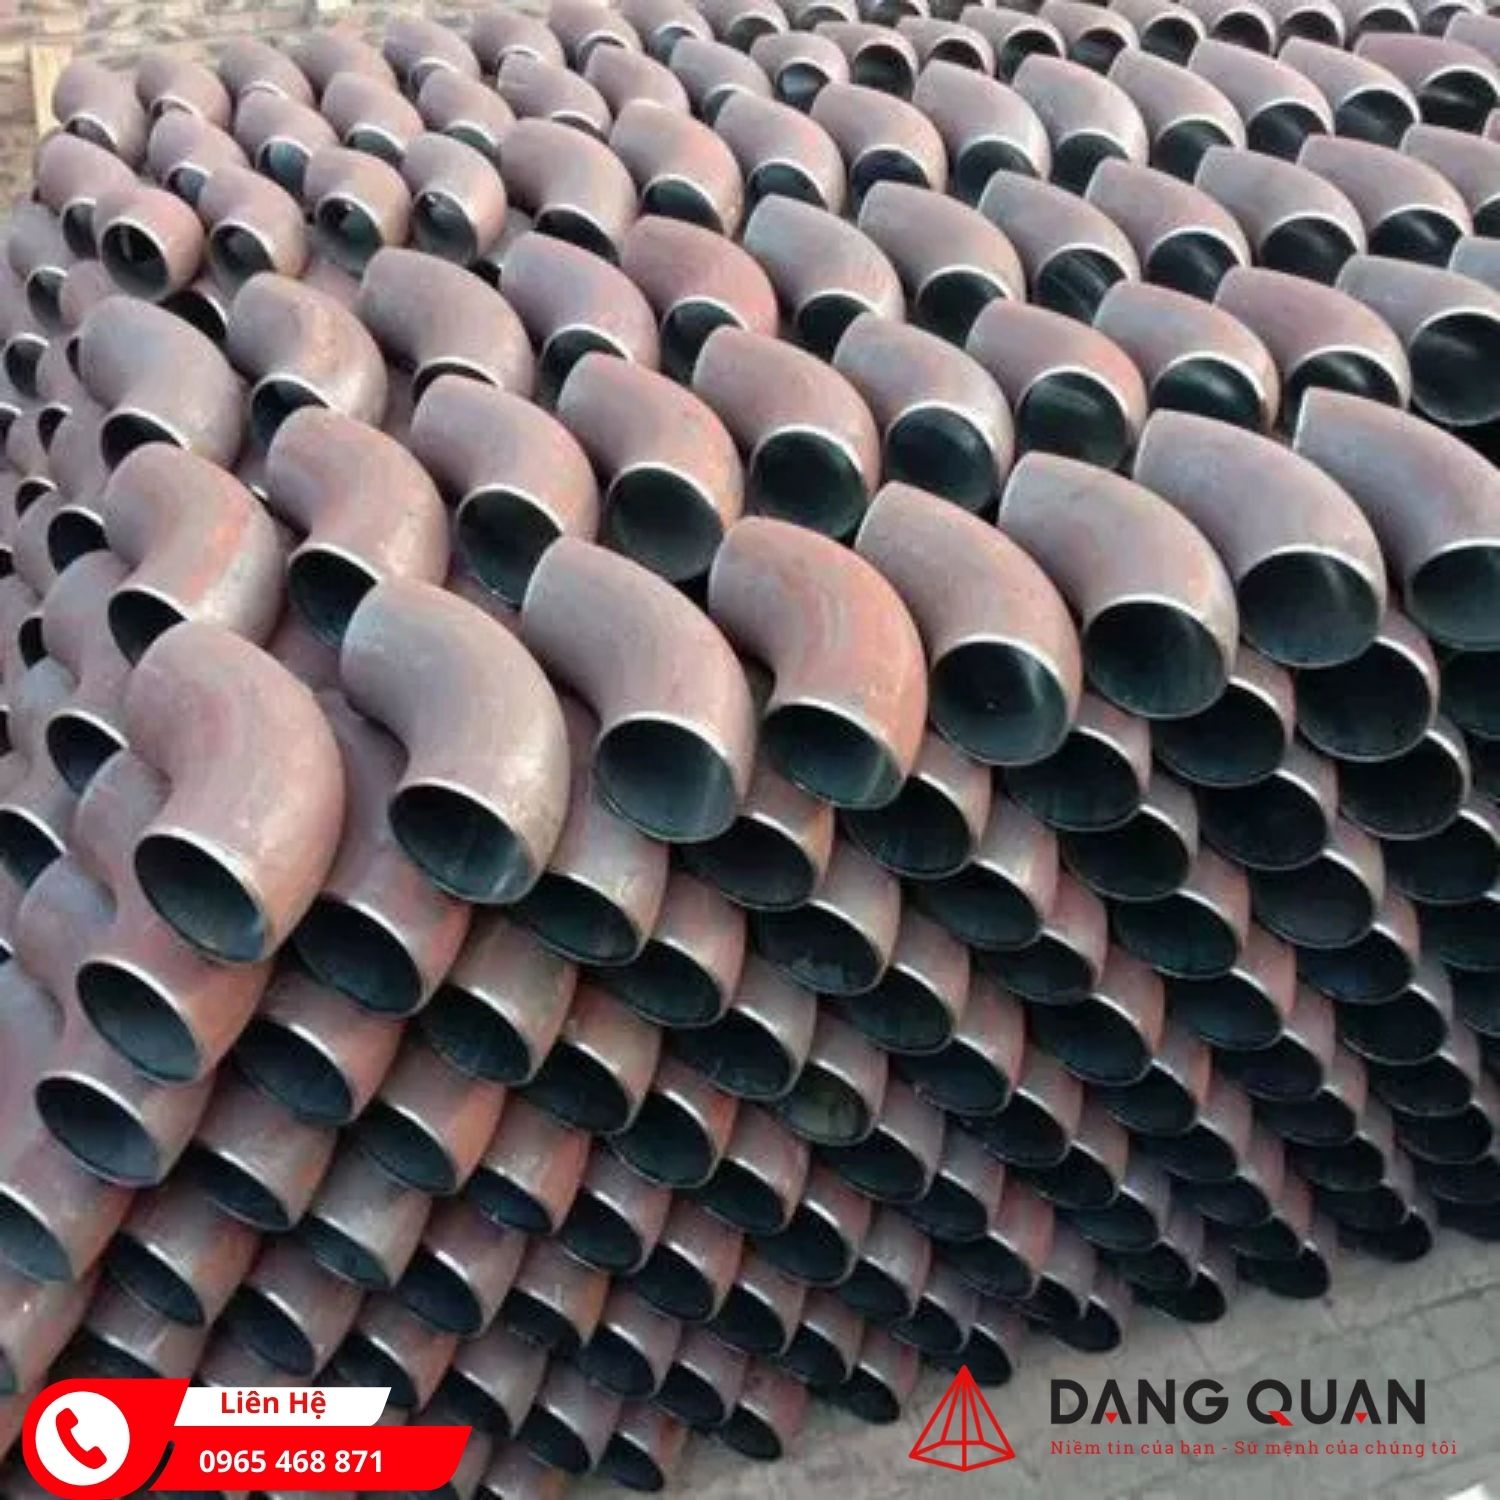
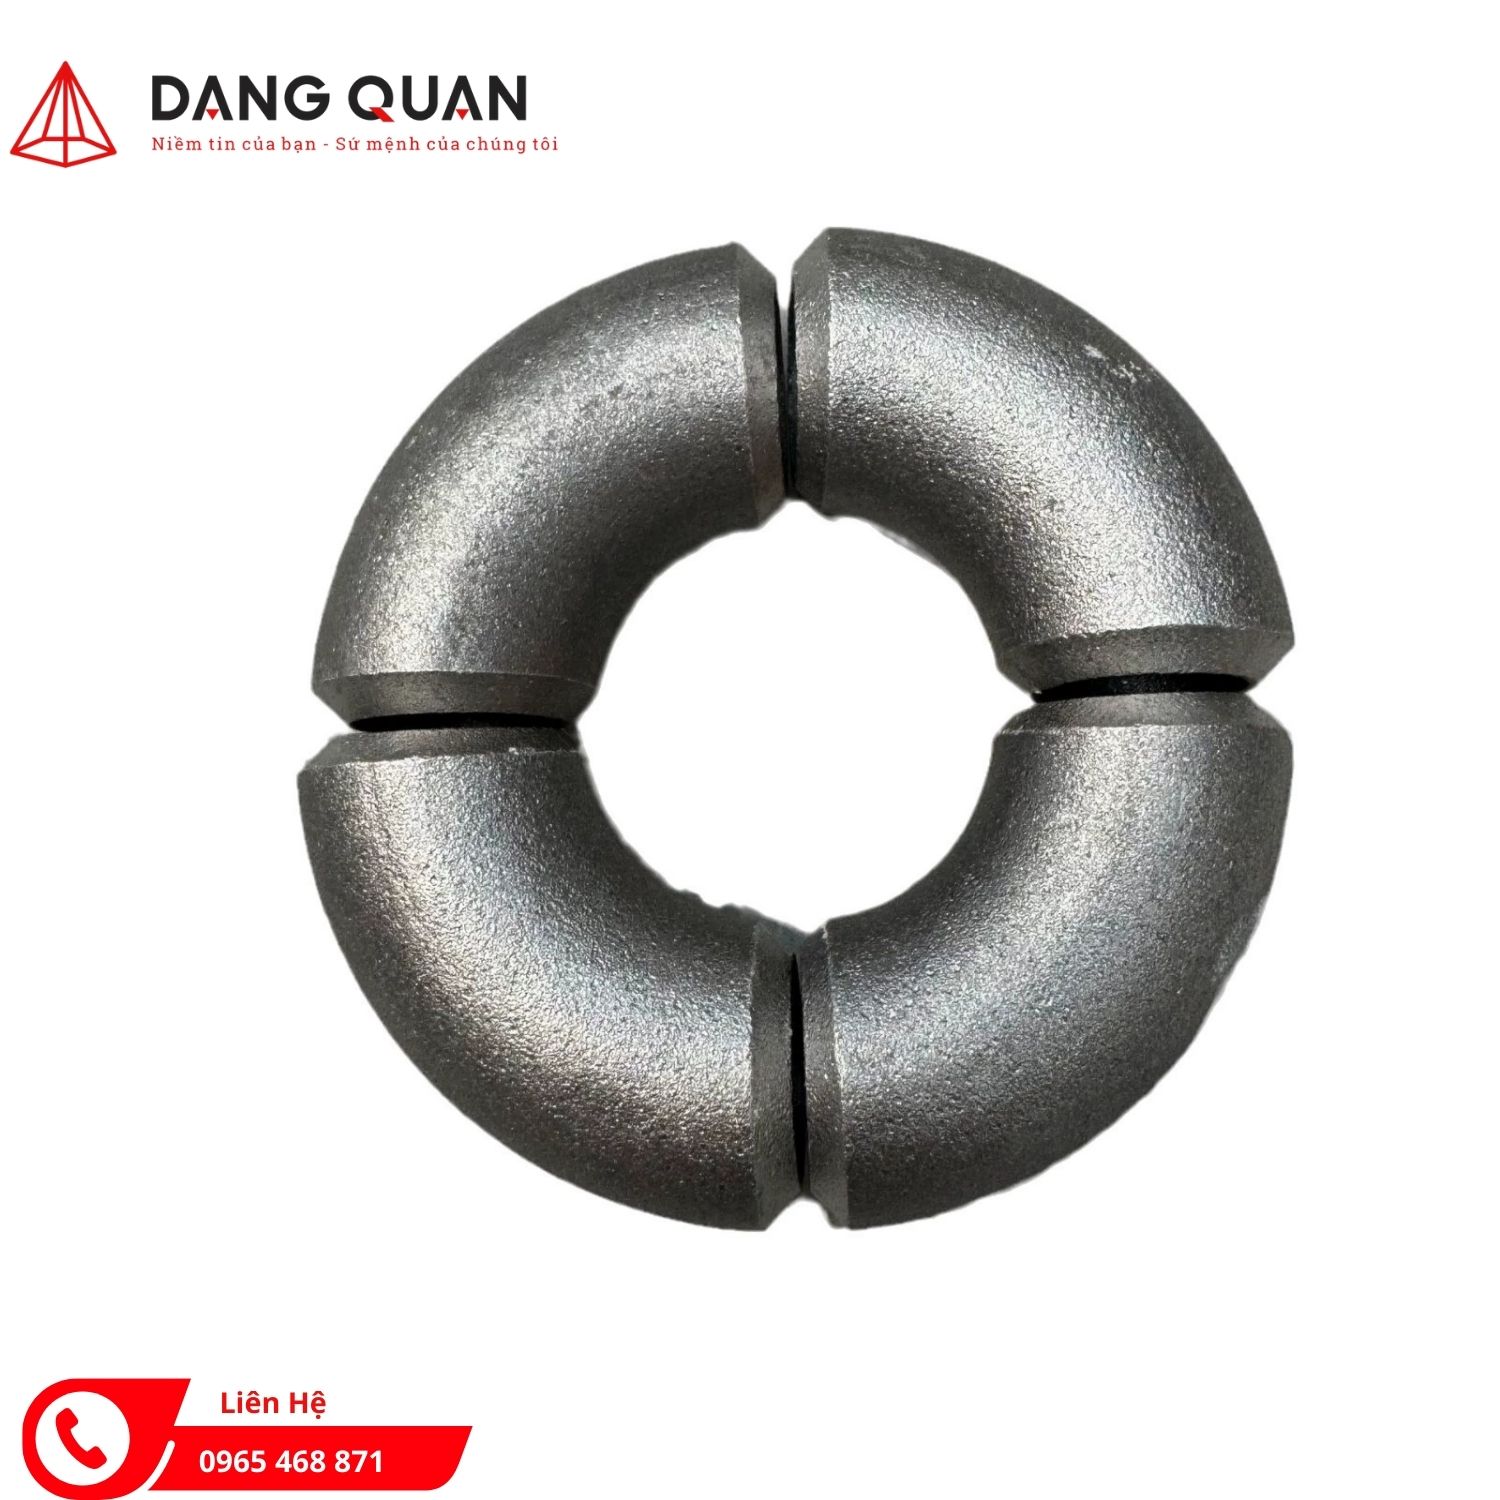
Trong mạng lưới phức tạp của hệ thống đường ống công nghiệp, nếu ống thép là những mạch máu dẫn lưu chất, thì co thép hàn chính là các khớp chuyển hướng quyết định tính ổn định và an toàn của toàn bộ hệ thống. Đây là vị trí chịu áp suất cao, nhiễu loạn dòng chảy, và xói mòn cơ học mạnh nhất. Vì vậy, co hàn không chỉ là phụ kiện nối ống, mà là chi tiết kỹ thuật mang tính sống còn trong các hệ thống hơi nóng, dầu khí, PCCC và cấp thoát nước công nghiệp.
Co thép hàn là gì?
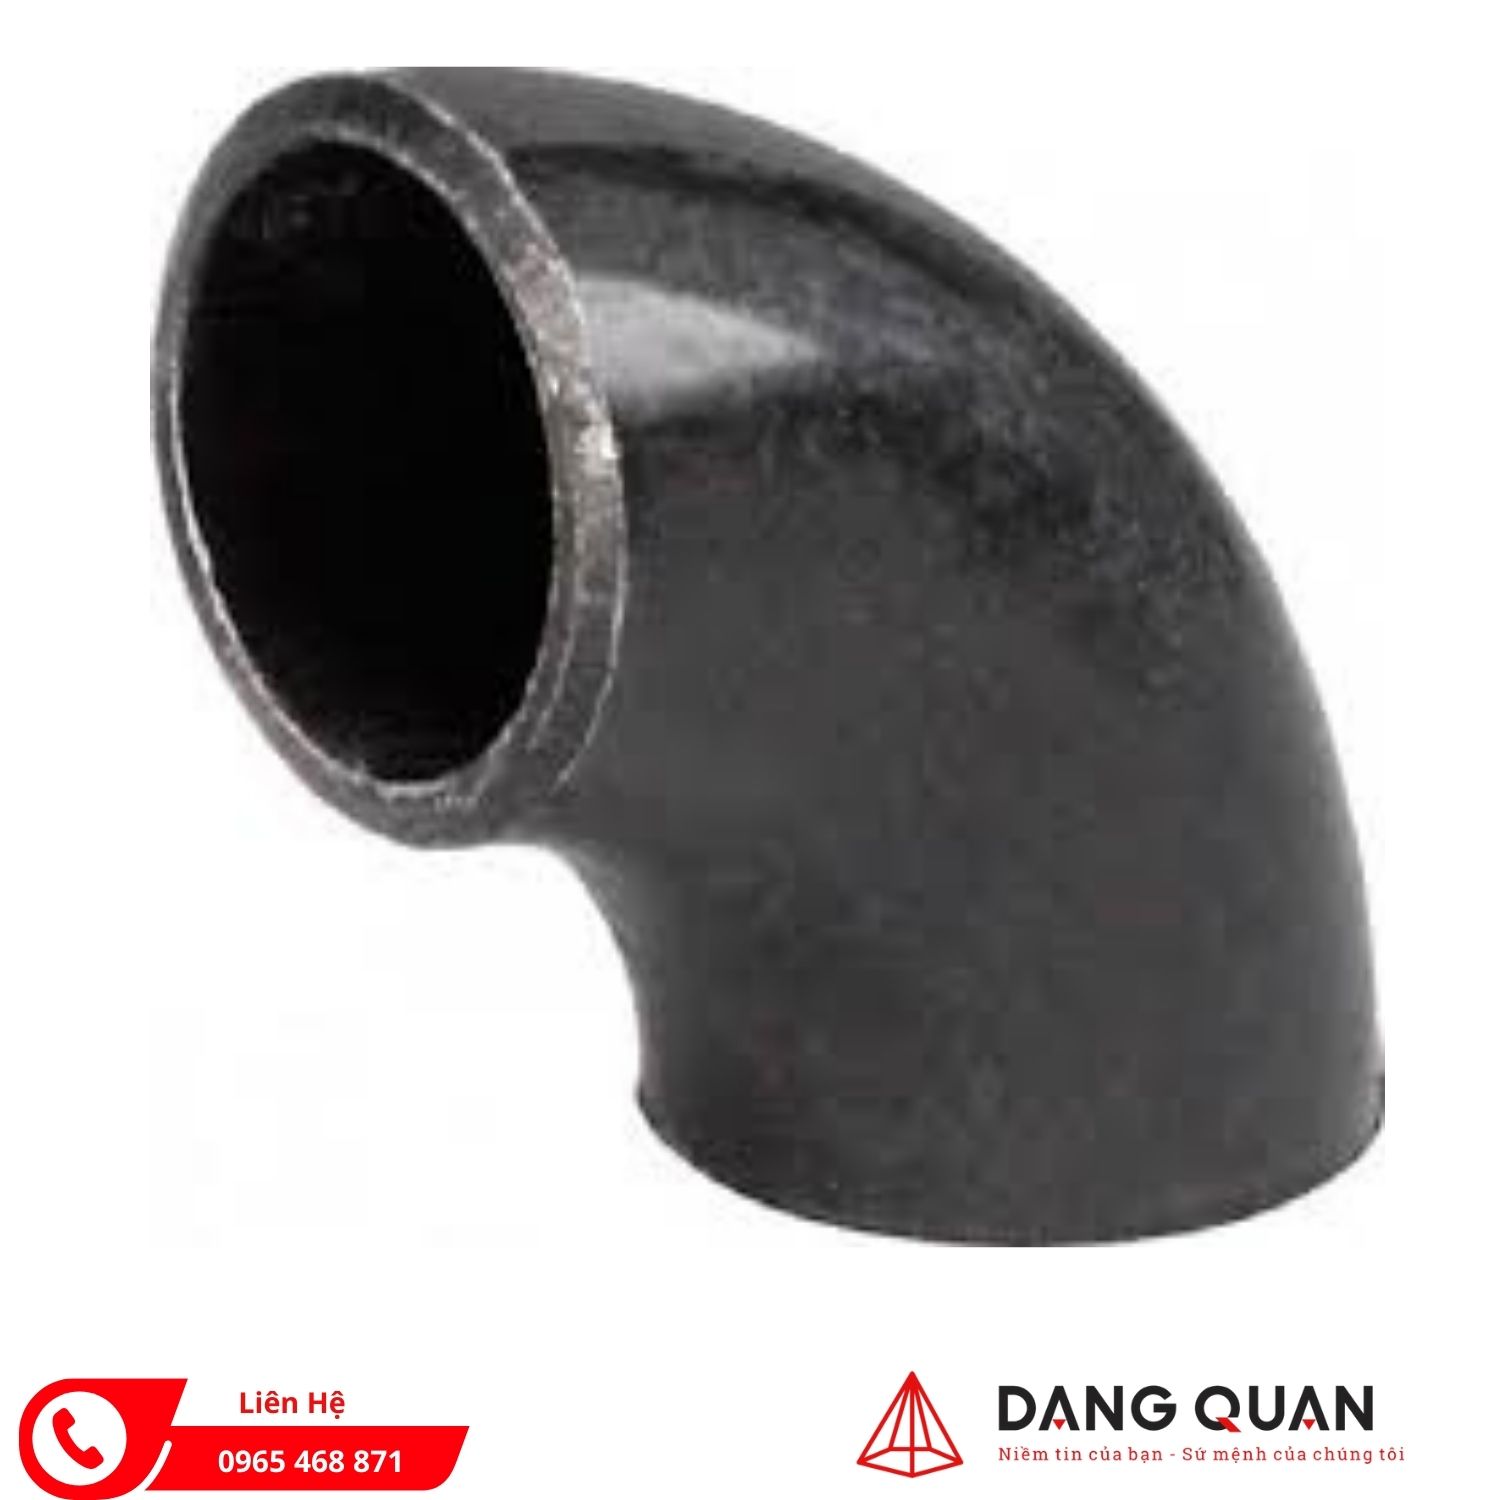
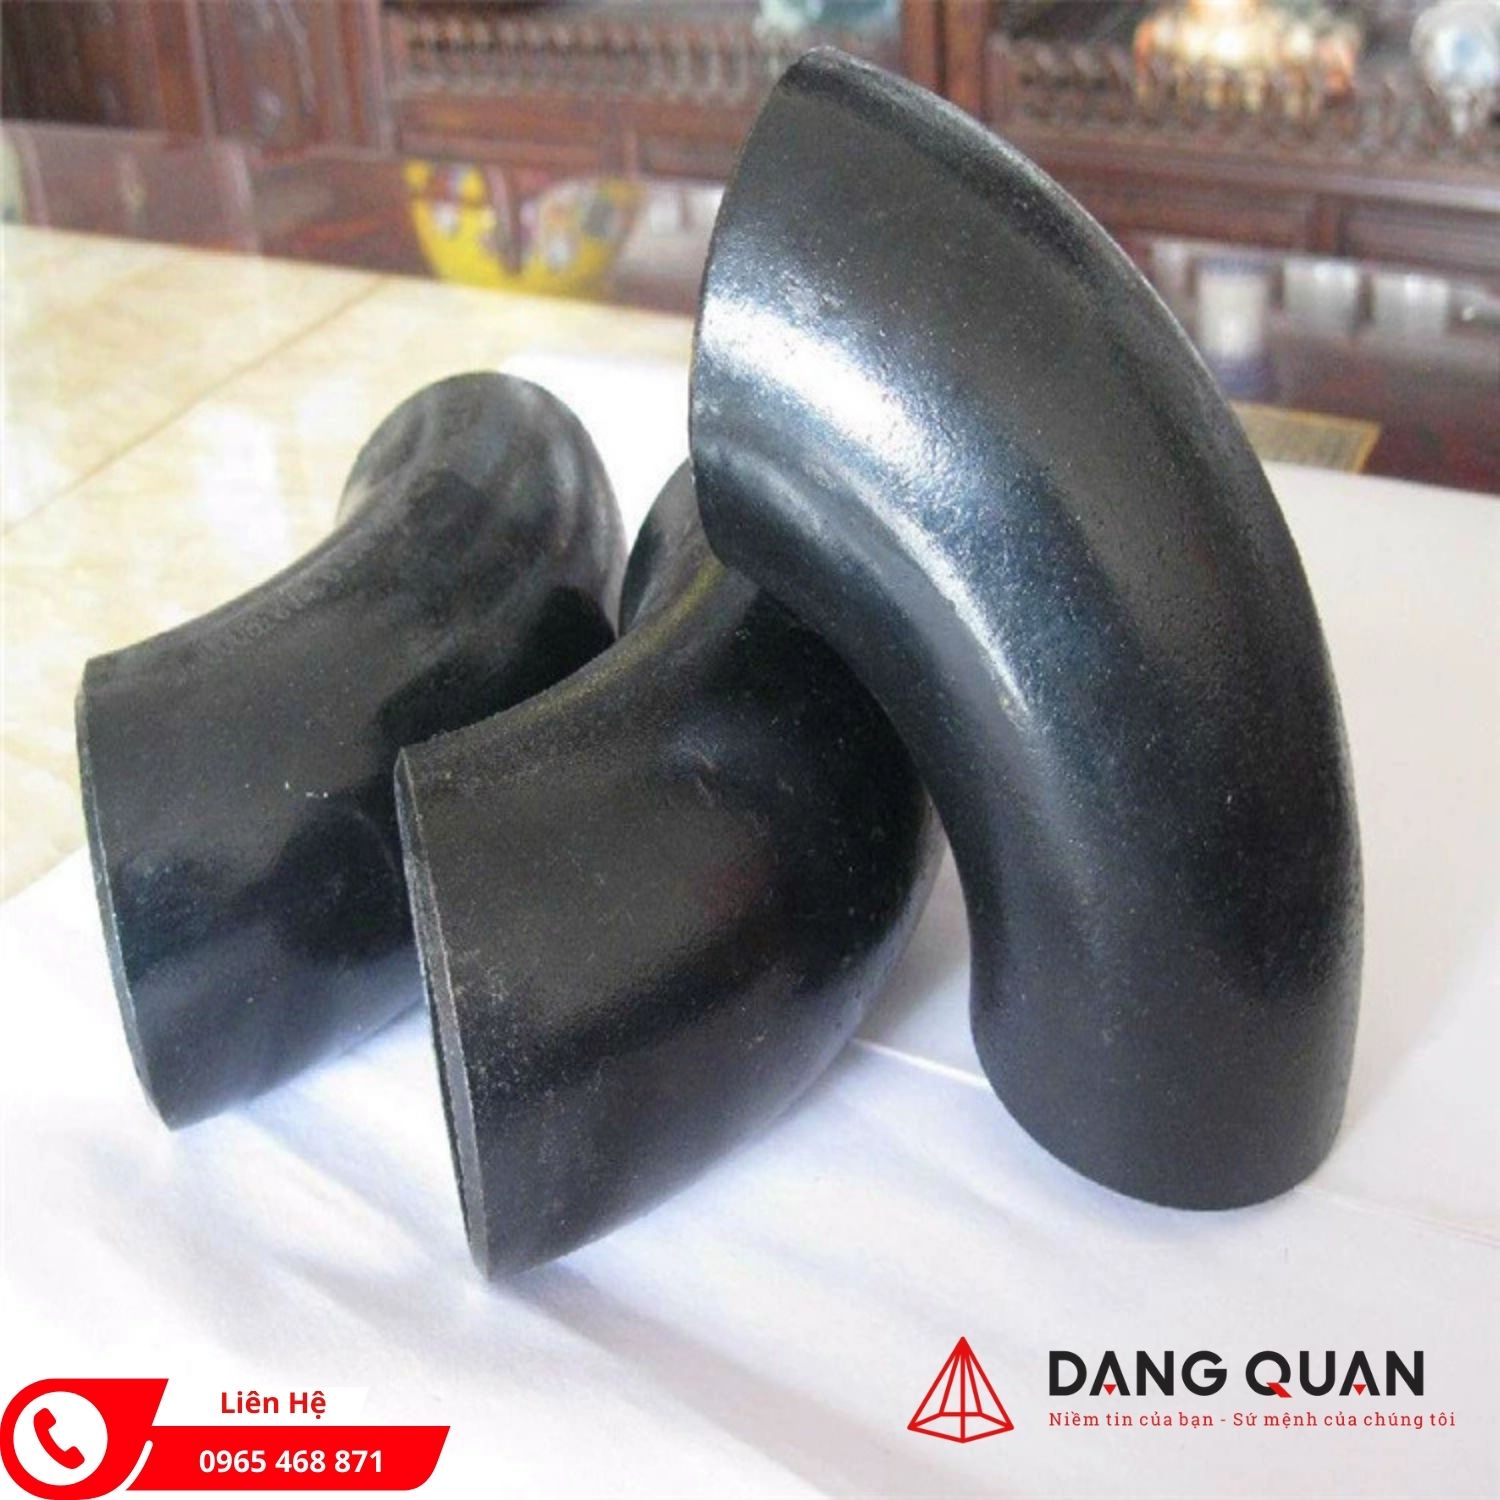
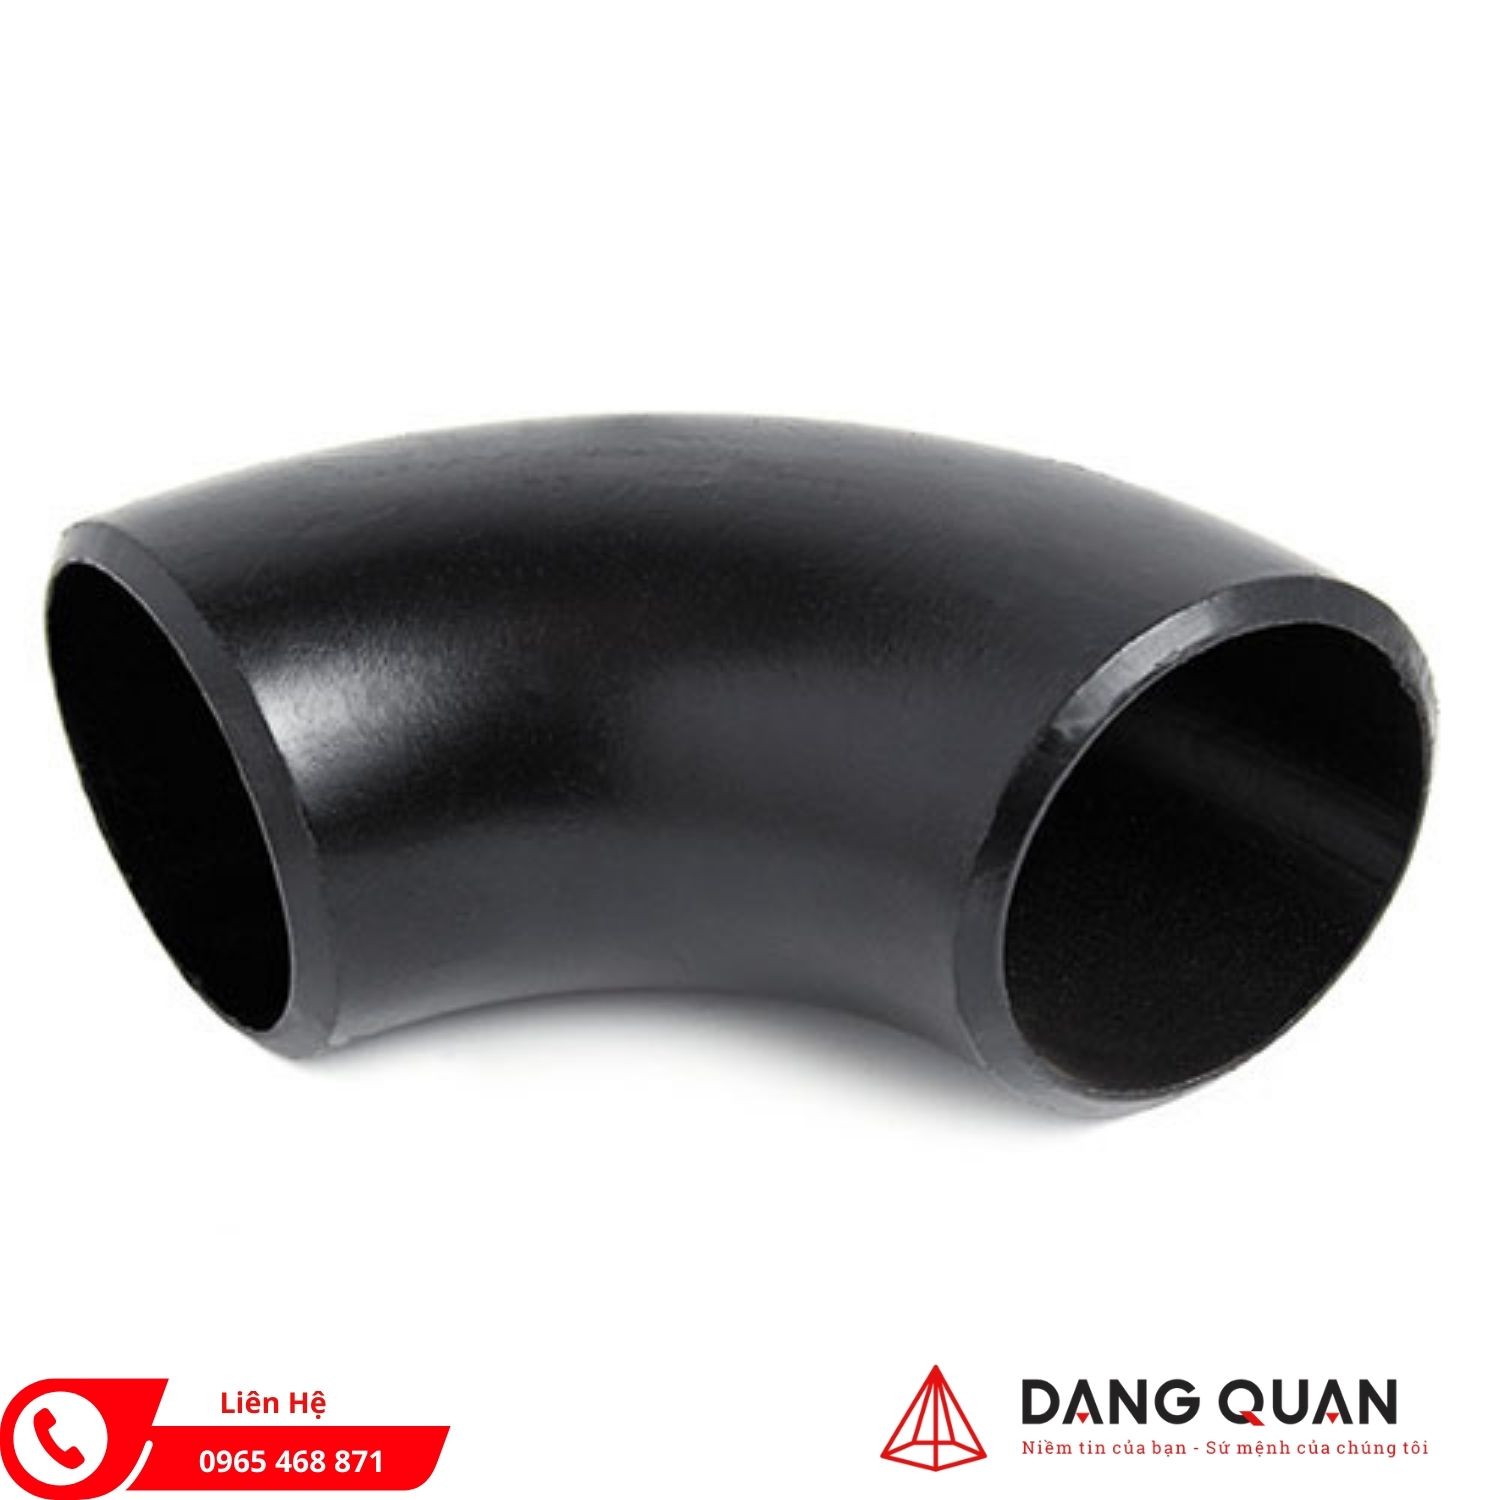
Co thép hàn (còn gọi là cút hàn giáp mối) là phụ kiện dùng để nối hai đoạn ống thép có cùng đường kính danh nghĩa (DN), nhằm thay đổi hướng dòng chảy, phổ biến nhất là 45° và 90°. Phương pháp liên kết bằng hàn đối đầu tạo nên bề mặt trong liên tục, đồng nhất với thành ống.
So với co ren, co hàn mang lại ưu thế vượt trội về mặt thủy động học. Bề mặt trong trơn nhẵn giúp dòng lưu chất di chuyển liền mạch, giảm tổn thất áp suất và hạn chế tích tụ cặn bẩn. Điều này đặc biệt quan trọng trong các hệ thống áp lực cao, nhiệt độ lớn, hoặc môi trường có tính ăn mòn.
Việc chọn bán kính cong không mang tính cảm tính, mà dựa trên thiết kế cơ khí đường ống và điều kiện vận hành thực tế.
Co hàn Long Radius (LR – Bán kính dài)
- Bán kính cong: R = 1.5D (1,5 lần đường kính ống)
- Tiêu chuẩn phổ biến theo ASME B16.9
- Là lựa chọn mặc định cho đa số công trình công nghiệp
Hệ thống dẫn dầu, nước áp lực cao, hơi nóng, HVAC, nơi cần dòng chảy ổn định, giảm rung động và hạn chế mài mòn thành ống. Bán kính uốn lớn giúp giảm nhiễu loạn và tăng tuổi thọ hệ thống.
Co hàn Short Radius (SR – Bán kính ngắn)
- Bán kính cong: R = 1.0D
- Góc cua gắt, dòng chảy đổi hướng đột ngột
Không gian lắp đặt hạn chế như hầm tàu thủy, cụm skid cơ khí, hoặc hệ thống cải tạo không đủ chiều dài ống. Tuy nhiên, SR tạo ra mức xói mòn và áp lực cục bộ cao hơn LR, nên cần cân nhắc kỹ khi sử dụng.
Thông số kỹ thuật và hệ thống tiêu chuẩn quốc tế của co thép hàn
Muốn chọn đúng co thép hàn, kỹ sư và bộ phận mua hàng không thể chỉ nhìn tên sản phẩm hay báo giá. Điều quan trọng là phải hiểu ngôn ngữ kỹ thuật đằng sau các tiêu chuẩn ASTM, ASME và hệ thống Schedule. Đây chính là nền tảng để kiểm soát chất lượng, an toàn và tuổi thọ của hệ thống đường ống công nghiệp.
ASTM A234 WPB
ASTM A234 WPB là mác thép carbon phổ biến nhất cho phụ kiện hàn giáp mối dùng trong điều kiện nhiệt độ trung bình và cao. Giá trị cốt lõi của WPB nằm ở thành phần hóa học ổn định, giúp vật liệu có khả năng hàn tốt ngay tại công trường.
Thành phần hóa học và ý nghĩa luyện kim (ASTM A234 WPB)
- Carbon (C) ≤ 0,30%: Kiểm soát độ cứng và độ giòn. Hàm lượng carbon thấp giúp giảm nguy cơ nứt nguội sau hàn, hạn chế yêu cầu gia nhiệt phức tạp.
- Mangan (Mn) 0,29 – 1,06%: Tăng độ bền kéo và độ dẻo dai. Đồng thời Mn đóng vai trò khử oxy, giúp mối hàn ít rỗ khí và ổn định hơn.
- Photpho (P) ≤ 0,050%: Là tạp chất gây giòn. Hàm lượng thấp giúp vật liệu làm việc an toàn ở nhiệt độ thấp và tải trọng động.
- Lưu huỳnh (S) ≤ 0,058%: Gây giòn nóng trong quá trình hàn. Kiểm soát S thấp là điều kiện tiên quyết để có mối hàn bền và kín.
Cơ tính tiêu chuẩn
- Độ bền kéo: 60.000 – 85.000 psi
- Giới hạn chảy: ≥ 35.000 psi
Các thông số này đảm bảo co thép hàn WPB chịu được áp suất, rung động và giãn nở nhiệt trong vận hành dài hạn.
Tiêu chuẩn kích thước ASME B16.9 và dung sai lắp ghép
ASME B16.9 là tiêu chuẩn quốc tế quy định kích thước hình học, bán kính cong, và dung sai cho phụ kiện hàn như co, tê, côn thu.
Một yếu tố kỹ thuật thường bị bỏ qua là độ tròn. Trong quá trình tạo hình nóng, co thép hàn có thể bị méo nhẹ. ASME B16.9 cho phép sai số độ tròn khoảng 1-2%, tùy theo kích thước danh nghĩa
Nếu vượt quá giới hạn này, khi gá lắp với ống tròn sẽ xuất hiện hiện tượng hi-lo misalignment. Hệ quả là mối hàn khó kiểm soát, tăng nguy cơ thiếu ngấu, nứt mối hàn và rò rỉ sau vận hành.
Hệ thống độ dày Schedule (SCH)
Nhiều sự cố đường ống không đến từ vật liệu kém, mà từ việc chọn sai Schedule. Schedule thể hiện độ dày thành ống và phụ kiện, ảnh hưởng trực tiếp đến khả năng chịu áp suất và va đập.
- SCH20 – Thành mỏng: Giải pháp kinh tế cho hệ thống PCCC, nước thải, hoặc đường ống áp suất thấp. Không phù hợp với môi trường có va đập hoặc rung động mạnh.
- SCH40 – Tiêu chuẩn công nghiệp: Cân bằng tốt giữa độ bền và chi phí. Phổ biến trong hệ thống nước công nghiệp, khí nén, hơi bão hòa và đường ống kỹ thuật thông dụng.
- SCH80 – Thành dày: Dùng cho áp suất cao, thủy lực, hoặc môi trường ăn mòn, xói mòn mạnh. Độ dày lớn cho phép chừa lượng dư ăn mòn, kéo dài tuổi thọ hệ thống.
Quy trình sản xuất co thép hàn và cách nhận diện khuyết tật tiềm ẩn
Hiểu rõ quy trình sản xuất co thép hàn giúp bạn biết chính xác mình đang mua loại phụ kiện nào, vì sao chất lượng khác nhau và tại sao giá thành có sự chênh lệch. Với các hệ thống đường ống áp suất cao, đây là yếu tố ảnh hưởng trực tiếp đến độ an toàn và tuổi thọ vận hành.
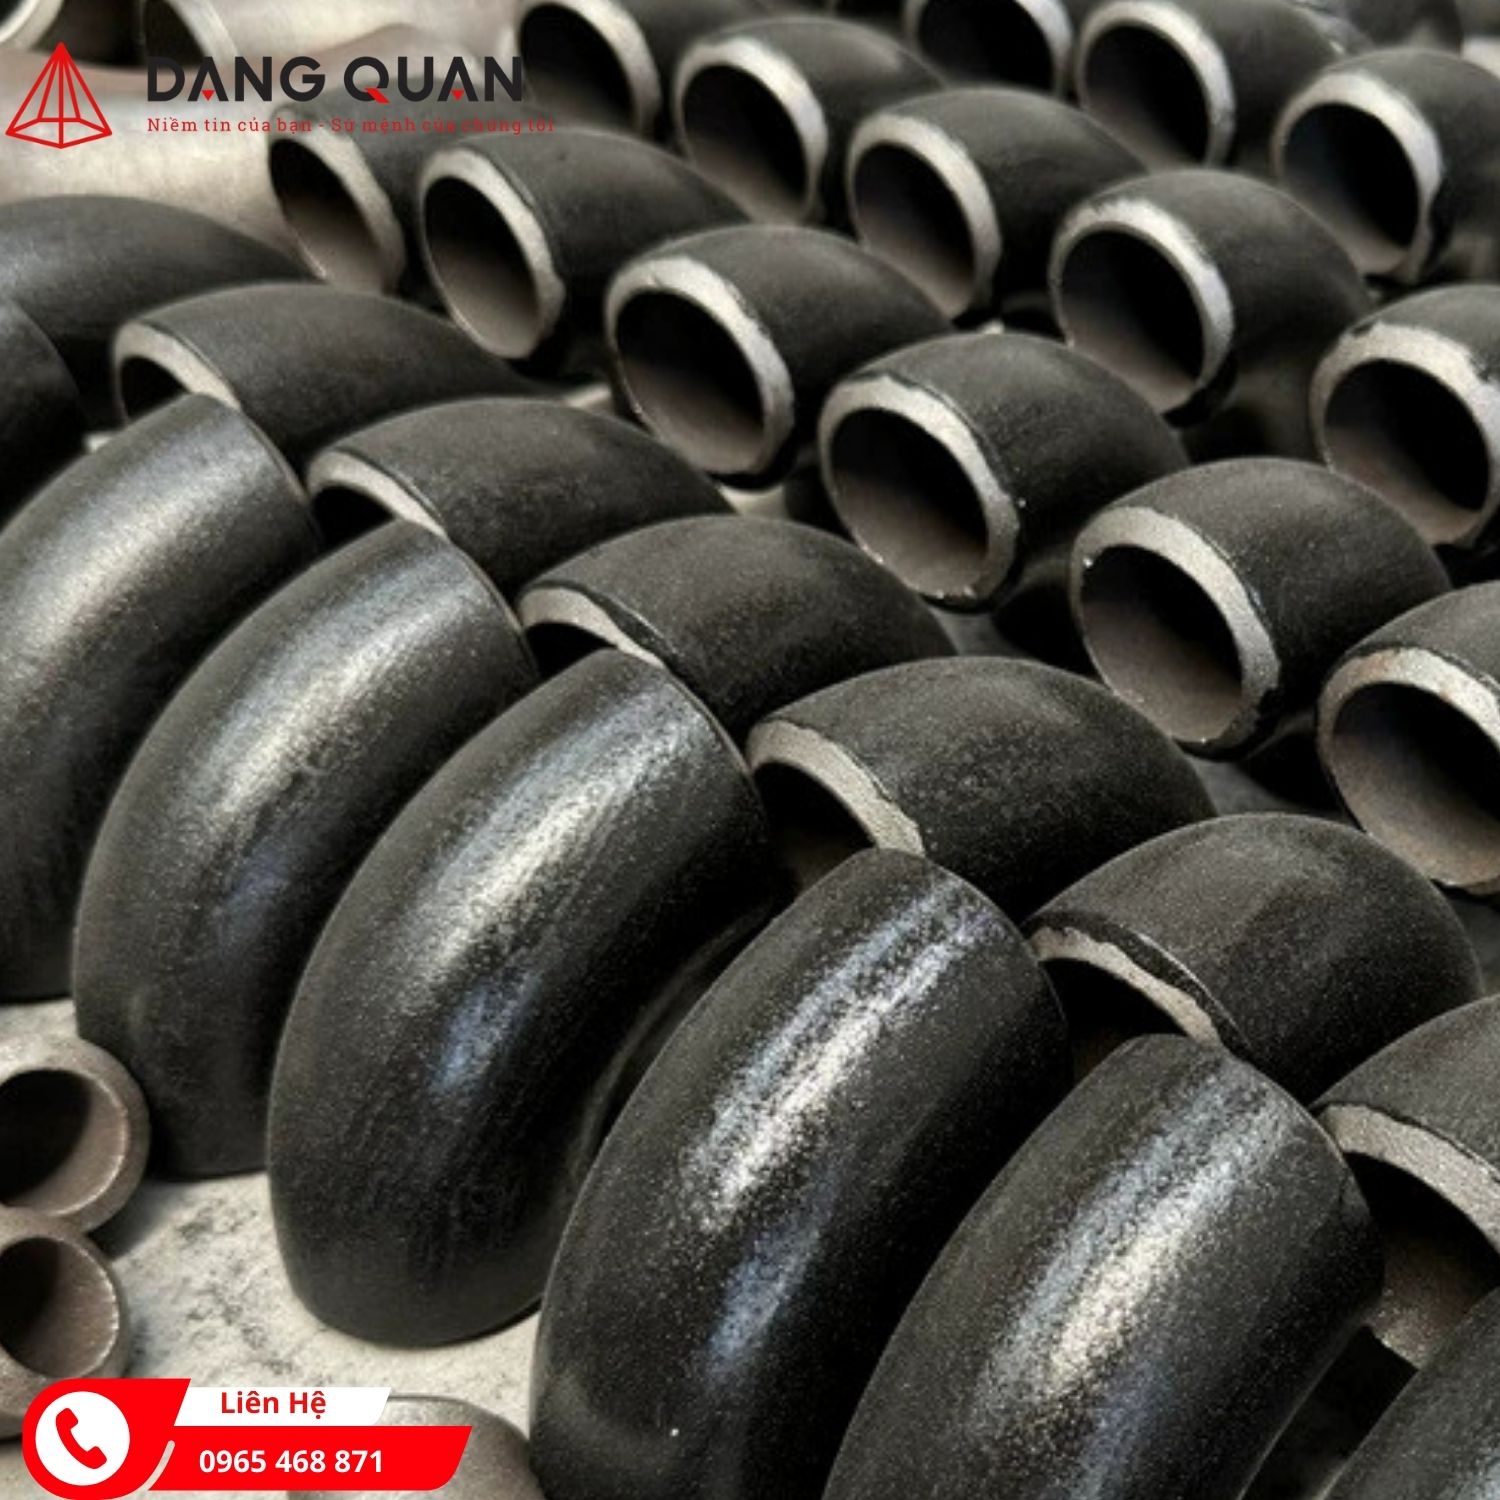
Hot Mandrel Pushing là công nghệ hiện đại và phổ biến nhất hiện nay để sản xuất co hàn giáp mối theo tiêu chuẩn ASME B16.9. Quy trình gồm các bước cơ bản:
- Phôi ống thép carbon được cắt theo chiều dài tiêu chuẩn.
- Phôi được lồng vào trục cong có bán kính xác định.
- Toàn bộ phôi được đẩy qua lò gia nhiệt cảm ứng, nơi thép đạt trạng thái dẻo để tạo hình.
Quá trình biến dạng ở nhiệt độ cao giúp cấu trúc hạt thép tái kết tinh, phân bố đồng đều và gần trạng thái normalizing. Nhờ đó, co thép hàn ép nóng có:
- Độ bền mỏi cao
- Ứng suất dư thấp
- Khả năng chịu áp suất và rung động tốt hơn
Ngược lại, phương pháp tạo hình nguội thường để lại ứng suất dư lớn, dễ phát sinh nứt mối hàn trong quá trình vận hành dài hạn.
Khi nghiệm thu vật tư tại kho hoặc công trường, hãy tập trung vào ba khuyết tật phổ biến nhưng rất nguy hiểm dưới đây:
- Méo đầu co: Dùng thước kẹp đo hai đường kính vuông góc tại miệng co. Nếu độ chênh lệch vượt quá 2%, việc fit-up với ống sẽ khó khăn, dễ gây lệch mép (hi-lo) và làm giảm chất lượng mối hàn.
- Mỏng lưng co: Tại phần lưng co, vật liệu bị kéo giãn trong quá trình ép. Nếu nhà sản xuất dùng phôi không đủ dày, độ dày thực tế có thể thấp hơn Schedule (SCH) công bố. Đây là nguyên nhân phổ biến dẫn đến bụt vỡ đường ống khi làm việc ở áp suất cao.
- Nhăn bụng co: Ở phần bụng co, vật liệu chịu nén. Nếu kiểm soát nhiệt độ và tốc độ ép kém, sẽ xuất hiện các nếp nhăn gợn sóng. Những vị trí này là điểm tập trung ứng suất, rất dễ nứt khi chịu tải nhiệt hoặc rung động.
CÔNG TY TNHH TM & XNK ĐĂNG QUÂN
Địa chỉ: 44 đường số 46, Phường 10, Quận 6, Thành phố Hồ Chí Minh
Số điện thoại: 0965 468 871 (Thủy Tiên) hoặc 0936 283 980 (Đăng Quân) (Bấm gọi)
Gửi email yêu cầu báo giá: sale.dangquan@gmail.com
Zalo: 0965 468 871
Website: https://vlxddangquan.com
GỬI YÊU CẦU BÁO GIÁ










Đánh giá
Chưa có đánh giá nào.