Đăng Quân nhận gia công thép tấm theo yêu cầu tại TP.HCM, gồm cắt theo quy cách, chấn gấp, đột lỗ và hàn theo bản vẽ. Để báo giá, cần bản vẽ hoặc kích thước chi tiết, mác thép, độ dày, số lượng từng chi tiết và yêu cầu về độ chính xác. Phương pháp cắt và cách chấn được chọn theo độ dày, độ chính xác cần có và số lượng; chọn sai thì hoặc trả thừa tiền cho độ chính xác không cần, hoặc nhận chi tiết phải mài sửa, lắp không khớp. Giá gồm tiền thép tính theo khối lượng và tiền công từng công đoạn, nên chỉ chốt được khi đã có bản vẽ.
Các dịch vụ gia công thép tấm theo yêu cầu
Gia công thép tấm là biến tấm thép nguyên khổ thành chi tiết đúng hình dạng, kích thước trên bản vẽ. Một chi tiết có thể chỉ cần cắt, hoặc đi qua cả bốn công đoạn dưới đây.
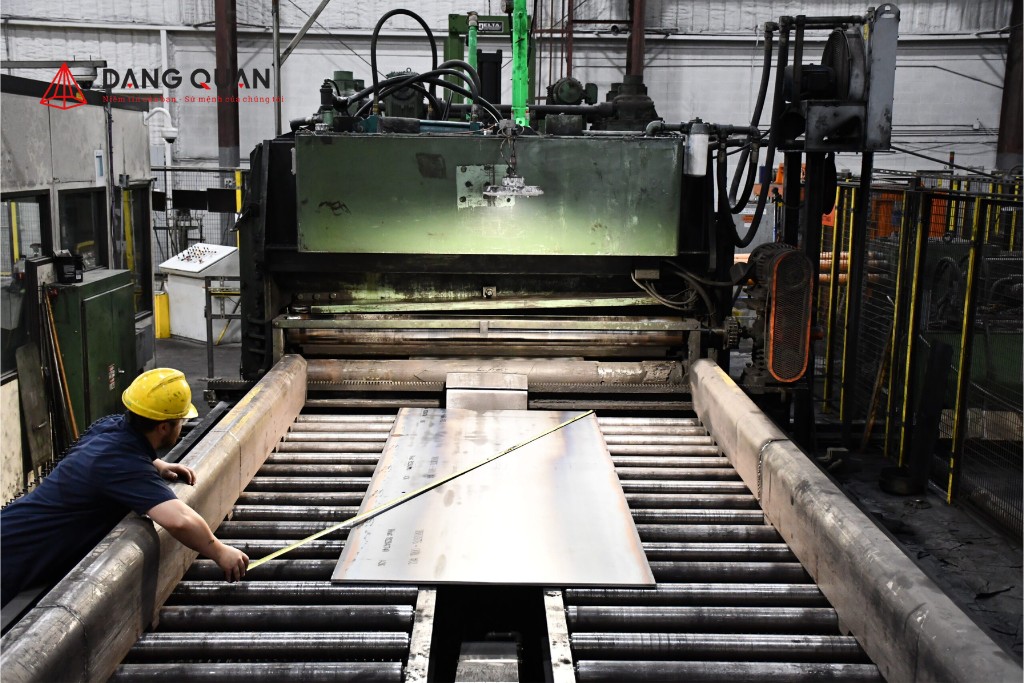
Cắt thép tấm theo quy cách
Cắt tấm nguyên khổ thành tấm nhỏ, dải, bản mã, mặt bích hoặc chi tiết có hình dạng riêng. Cắt thẳng thành hình chữ nhật là việc đơn giản nhất; chi tiết có đường cong, lỗ bên trong, góc lượn thì phải cắt theo file bản vẽ đúng tỉ lệ. Phương pháp cắt chọn theo độ dày và yêu cầu về mép cắt, so sánh ở mục kế tiếp.
Chấn gấp thép tấm
Chấn là ép tấm thép trên khuôn để gập thành góc, tạo chi tiết chữ L, U, Z, máng, hộp. Bản vẽ chấn cần ghi góc chấn, chiều cao từng cánh, bán kính uốn phía trong và hướng chấn. Thép càng dày, càng cứng thì bán kính uốn tối thiểu càng lớn; chấn quá gắt dễ nứt mặt ngoài đường chấn. Đường chấn vuông góc với hướng cán của tấm thì ít nứt hơn đường chấn song song. Kích thước sau chấn cần ghi rõ đo theo mặt trong hay mặt ngoài, vì chênh nhau đúng bằng độ dày tấm.
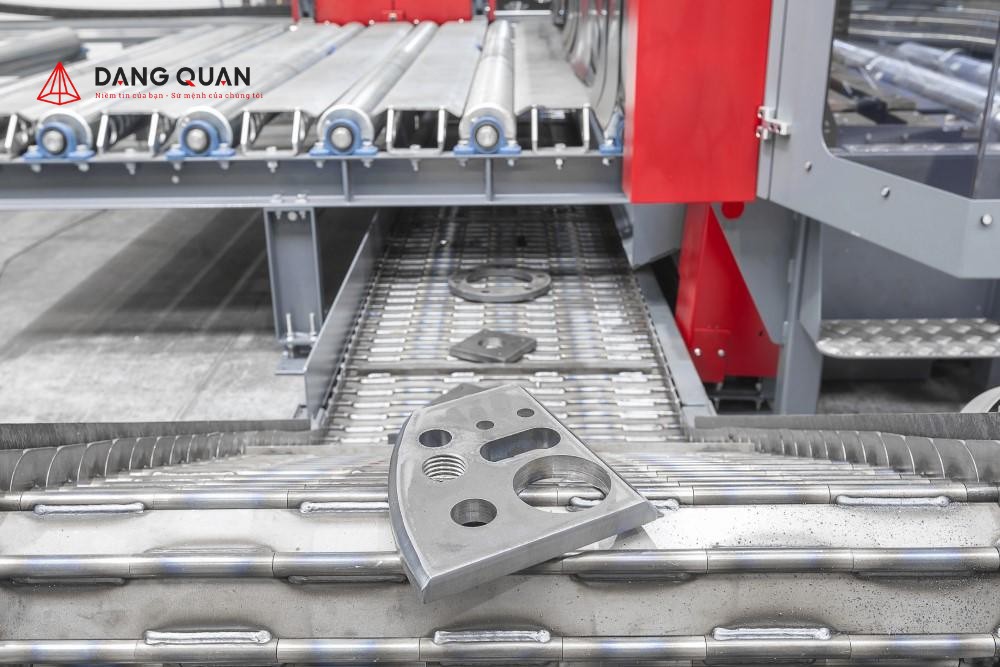
Đột lỗ thép tấm
Đột là dùng chày và cối dập thủng tấm thép thành lỗ tròn, vuông, ô van, nhanh và rẻ khi số lỗ nhiều. Với thép thường, đường kính lỗ đột không nên nhỏ hơn độ dày tấm, và lỗ không nên đặt quá sát mép tấm hoặc sát đường chấn vì dễ rách, méo. Lỗ đột có ba via ở một mặt và thành lỗ không nhẵn hoàn toàn; lỗ cần lắp chính xác trên tấm dày nên khoan thay vì đột.
Hàn thép tấm theo bản vẽ
Hàn ghép các chi tiết đã cắt, chấn thành khung, giá đỡ, hộp, bản mã có gân tăng cứng. Các phương pháp phổ biến là hàn que, hàn MIG/MAG dùng dây và khí bảo vệ, và hàn TIG cho tấm mỏng hoặc inox cần mối hàn đẹp. Bản vẽ cần ghi vị trí, kiểu mối hàn (hàn góc, hàn giáp mối) và hàn liên tục hay hàn đoạn. Nhiệt hàn làm tấm cong vênh, nhất là tấm mỏng, nên chi tiết yêu cầu phẳng cần báo trước. Chi tiết thuộc kết cấu chịu lực phải gia công theo bản vẽ của đơn vị thiết kế có chuyên môn.
Phương pháp cắt thép tấm phổ biến và ưu nhược điểm
Mỗi phương pháp cắt thép tấm mạnh ở một dải độ dày và một mức độ chính xác. Bảng dưới so sánh năm cách cắt thường gặp.
| Phương pháp | Hợp với | Ưu điểm | Nhược điểm |
|---|---|---|---|
| Cắt cơ (máy cắt tấm) | Tấm mỏng và vừa, đường cắt thẳng | Nhanh, rẻ, mép không bị ảnh hưởng nhiệt | Chỉ cắt đường thẳng, mép có ba via, độ dày giới hạn theo máy |
| Cắt laser | Tấm mỏng đến trung bình, chi tiết nhiều lỗ nhỏ | Chính xác cao, đường cắt hẹp, mép đẹp, cắt được hình phức tạp | Chi phí cao hơn khi tấm dày, độ dày cắt được phụ thuộc công suất máy |
| Cắt plasma | Tấm trung bình đến dày | Nhanh, chi phí thấp hơn laser ở tấm dày, cắt được cả inox | Mép hơi vát, có xỉ bám, lỗ nhỏ kém tròn, vùng ảnh hưởng nhiệt lớn hơn laser |
| Cắt gas (oxy và khí đốt) | Tấm dày và rất dày | Cắt được thép rất dày, thiết bị rẻ | Chỉ cắt thép carbon, không cắt inox; chậm với tấm mỏng; dễ cong vênh |
| Cắt tia nước | Hầu hết độ dày và vật liệu | Không sinh nhiệt, mép không đổi tính chất | Chậm, chi phí vận hành cao |
Chọn phương pháp cắt theo việc của chi tiết. Chi tiết mỏng, nhiều lỗ nhỏ, cần lắp khít thì cắt laser. Bản mã, mặt bích dày thì plasma hoặc gas, sau đó mài xỉ trước khi hàn hoặc sơn. Tấm nhỏ hình chữ nhật số lượng nhiều thì cắt cơ là rẻ nhất. Lỗ bu lông cần chính xác trên tấm dày nên khoan sau khi cắt, thay vì cắt lỗ bằng nhiệt.
Mác thép tấm thường dùng khi gia công
Mác thép quyết định độ bền, khả năng hàn và chấn của chi tiết. Phần lớn chi tiết gia công dùng một trong các mác dưới đây.
| Mác thép | Tiêu chuẩn | Đặc điểm | Thường dùng cho |
|---|---|---|---|
| SS400, A36, Q235B, S235JR | JIS G3101, ASTM A36, GB/T 700, EN 10025-2 | Thép carbon kết cấu thông dụng, giới hạn chảy tối thiểu khoảng 235-250 MPa, dễ cắt, dễ hàn | Bản mã, khung, giá đỡ, chi tiết kết cấu thông thường |
| Q345B (nay là Q355B), S355JR | GB/T 1591, EN 10025-2 | Thép hợp kim thấp cường độ cao, giới hạn chảy tối thiểu khoảng 345-355 MPa | Chi tiết chịu lực lớn hơn hoặc cần giảm độ dày |
| SPHC | JIS G3131 | Thép cán nóng mỏng, mềm, dễ chấn, dập | Chi tiết chấn, dập mỏng |
| S45C (C45) | JIS G4051 | Thép carbon trung bình, nhiệt luyện tăng cứng được, khó hàn hơn | Chi tiết máy cần độ cứng |
| Thép tấm gân | Thường là thép carbon cán nóng có gân | Bề mặt có gân chống trượt | Sàn thao tác, bậc thang, nắp hố |
| Thép tấm mạ kẽm | JIS G3302 (ví dụ SGCC) | Tấm mỏng có lớp kẽm chống gỉ | Vỏ, máng, chi tiết dùng nơi ẩm |
Bản vẽ kết cấu thường ghi sẵn mác thép; không tự đổi sang mác khác mà giữ nguyên độ dày, việc đổi mác cho chi tiết chịu lực phải hỏi người thiết kế. Với thép mạ kẽm, mép cắt và vết hàn mất lớp kẽm nên phải sơn dặm sau gia công. Các mác thép tấm có trên website xem tại danh mục thép tấm.
Cần gửi gì để báo giá gia công thép tấm?
Báo giá gia công thép tấm nhanh và sát nhất khi thông tin gửi đủ ngay từ đầu:
- Bản vẽ: file DXF, DWG hoặc PDF ghi đủ kích thước. Chi tiết cắt hình nên có file DXF hoặc DWG tỉ lệ 1:1. Chưa có bản vẽ thì gửi phác thảo tay ghi rõ kích thước.
- Mác thép và độ dày: theo bản vẽ thiết kế, hoặc nói rõ công dụng để được tư vấn mác phù hợp.
- Số lượng từng chi tiết: số lượng ảnh hưởng trực tiếp tới đơn giá.
- Yêu cầu từng công đoạn: đường chấn (góc, bán kính, kích thước đo mặt trong hay mặt ngoài), lỗ (đường kính, vị trí, đột hay khoan), mối hàn (vị trí, kiểu, chiều dài).
- Yêu cầu độ chính xác và mép cắt: chi tiết lắp ghép khít hay chỉ cần đúng kích thước tương đối, mép có cần mài sạch xỉ.
- Nơi nhận hàng: để tính phương án giao hàng.
Quy trình đặt gia công thép tấm
Quy trình đặt gia công thép tấm gồm năm bước:
- Gửi thông tin: bản vẽ và các yêu cầu ở mục trên, qua hotline hoặc email.
- Chốt phương án: mác thép, phương pháp cắt, thứ tự chấn, chỗ nào khoan thay đột. Điểm nào khác bản vẽ gốc được ghi lại để khách duyệt.
- Báo giá: theo bản vẽ đã chốt, tách tiền thép và tiền công từng công đoạn.
- Xác nhận đơn và gia công.
- Kiểm và giao hàng: đối chiếu kích thước với bản vẽ trước khi giao.
Giá gia công thép tấm tính thế nào?
Giá gia công thép tấm gồm hai phần: tiền thép và tiền công.
Tiền thép bằng khối lượng nhân đơn giá thép tại thời điểm đặt. Khối lượng lý thuyết của một tấm tính theo công thức tính trọng lượng thép tấm: dài (m) x rộng (m) x dày (mm) x 7,85 = kg. Ví dụ tấm 1,5 m x 6 m dày 10 mm nặng khoảng 1,5 x 6 x 10 x 7,85 = 706,5 kg. Đây là khối lượng lý thuyết, cân thực tế có dung sai. Chi tiết cắt hình thường tính theo phôi bao ngoài hoặc theo cách xếp chi tiết trên tấm, nên phần thép thừa sau khi cắt cũng ảnh hưởng tới giá.
Tiền công phụ thuộc từng công đoạn:
- Cắt: chiều dài đường cắt, độ dày tấm, số lỗ và số chi tiết.
- Chấn: số đường chấn, chiều dài và độ dày tấm.
- Đột hoặc khoan: số lỗ và đường kính lỗ.
- Hàn: chiều dài và kiểu mối hàn, yêu cầu mài phẳng mối hàn.
- Số lượng: đơn ít chi tiết thường có đơn giá cao hơn, vì chi phí chuẩn bị chia trên ít sản phẩm.
Giá thép thay đổi theo thị trường, nên báo giá gia công có giá trị trong một khoảng thời gian nhất định và cần chốt lại nếu đặt muộn.
Gia công thép tấm đúng ngay lần đầu khi bản vẽ ghi đủ kích thước, mác thép và yêu cầu từng công đoạn. Gửi bản vẽ, mác thép, độ dày và số lượng qua hotline 0965 468 871 hoặc 0936 283 980, hoặc email sale.dangquan@gmail.com, để Đăng Quân báo giá; thông tin dịch vụ cắt xem thêm tại trang thép tấm cắt theo quy cách yêu cầu.
CÔNG TY TNHH TM & XNK ĐĂNG QUÂN
Địa chỉ: 44 đường số 46, Phường 10, Quận 6, Thành phố Hồ Chí Minh
Số điện thoại: 0965 468 871 (Thủy Tiên) hoặc 0936 283 980 (Đăng Quân) (Bấm gọi)
Gửi email yêu cầu báo giá: sale.dangquan@gmail.com
Zalo: 0965 468 871
Website: https://vlxddangquan.com
GỬI YÊU CẦU BÁO GIÁ